
Casque de sécurité WDW, filet de sécurité, ceinture de sécurité, corde de sécurité, machine d'essai universelle
Classification :
DÉTAILS DU PRODUIT
Essai de résistance à la pression latérale (rigidité latérale) des casques de sécurité et de la résistance de la mentonnière, essai de résistance à la rupture de la corde de sécurité, résistance à la rupture et allongement à la rupture du filet de sécurité, résistance à la traction des coutures, résistance à la déchirure par la méthode trapézoïdale, résistance de la boucle à œil ouvert, essai de résistance à la rupture et d'allongement à la rupture du filet de sécurité.
Selon la norme :
Normes ASTMA370, ASTME4, ASTME8, ASTME9, ASTM D638, ASTM D882, ASTM D3039, ASTM D3479, ASTM E517, ASTM D695, ASTM D6641, ASTM D3410, ASTM D7791, ASTM D412, ISO6892, ISO527-3, ISO527-4, ISO7438, ISO7500-1, etc.
Paramètres du produit :
| 1 | Force maximale de test du capteur | 50kN |
| 2 | Niveau de la machine d'essai | Niveau 0,5 |
| 3 | Plage de mesure de charge | 0,4 % - 100 %FS (Niveau 0,5) |
| 4 | Erreur relative d'indication | ±0,5 % (Niveau 0,5) |
| 5 | Résolution de la force d'essai | 1/±500 000 F.S (la résolution reste constante sur toute la plage) |
| 6 | Plage de mesure de déformation | 0,2 % - 100 % |
| 7 | Plage de réglage du taux contrôlé par la force | 0,005 % - 5 % FS/S |
| 8/td> | Précision du contrôle de débit contrôlé par la force | Dans les limites de ±1 % de la valeur réglée lorsque le taux est inférieur à 0,05 % FS ; dans les limites de ±0,5 % de la valeur réglée lorsque le taux est supérieur à 0,05 % FS ; |
| 9 | Plage de réglage du taux de déformation | De 0,005 à 5 % de la plage de mesure par seconde ; |
| 10 | Précision du contrôle du taux de déformation | Dans les limites de ±1 % de la valeur réglée lorsque le taux est inférieur à 0,05 % FS/s ; dans les limites de ±0,5 % de la valeur réglée lorsque le taux est supérieur à 0,05 % FS/s ; |
| 11 | Taux de déplacement maximal | 600 mm/min ; |
| 12 | Précision du contrôle du taux de déplacement | Dans les limites de ±0,2 % de la valeur réglée ; |
| 13 | Gamme de contrôle à force constante, déformation constante et déplacement constant | 0,5 %-----100 %FS |
| 14 | Précision de contrôle de force constante, de déformation constante et de déplacement constant | Dans les limites de ±0,5 % de la valeur réglée lorsque la valeur réglée est de ±10 %FS. Lorsque la valeur réglée est inférieure à 10 % FS, la valeur se situe dans les limites de ±1 % de la valeur réglée. |
| 15 | Espacement maximal entre colonnes | 450mm |
| 16 | Distance maximale de déplacement du faisceau | 1100mm |
| 17 | Plage de mesure maximale de déformation | 10-1000mm |
| 18 | Alimentation électrique | ~220 V ±10 %, 50 Hz (doit être relié à la terre de manière fiable) |
| 19 | Puissance du moteur | 750W |
| 20 | Dimensions de la machine (L*l*H) | 760x450x2100mm |
| 21 | Dimensions de l'armoire de commande (L*W*H) | 700 x 600 x 750 mm |
| 22 | Poids de la machine | 350kg |
| 23 | Poids de l'armoire de commande | 30kg |
Configuration du produit (sous réserve de la commande finale) :
| Nom | Contenu | Remarques |
| Cadre de chargement | Cadre de charge à portique, à double espace, haute rigidité (4 colonnes + 2 vis), haute stabilité | 1 unit |
| Système de conduite | Moteur et pilote à asservissement de vitesse AC | 1 set |
| Système de mesure et de contrôle | En boucle fermée entièrement numérique, multicanal | 1 set |
| Cellule de charge | 50 kN, type rayon | 1 unit |
| Contrôleur portable | Filé, écran LCD | 1 piece |
| Boucle à œillets pour filet de sécurité | GB 5725, connecteurs finement usinés, nickelés, traités thermiquement | 1 set |
| Pince de tension pour couture en forme de trapèze du filet de sécurité | GB 5725, type à clip, finement usiné, nickelé, connecteurs traités thermiquement | 1 set |
| Pince de rupture pour attache de filet de sécurité | GB 5725, type enveloppant, finement usiné, nickelé, connecteurs traités thermiquement | 1 set |
| Fixation de la résistance de la sangle de menton du casque | GB/T 2812 Finition, Placage de surface au nickel, Traitement thermique des connecteurs | 1 set |
| Raccords de compression | 220 x 220 mm, Finition, Placage de nickel en surface, Traitement thermique | 1 set |
| Armoire de mesure et de contrôle | Deux couches (supérieure et inférieure) (l'armoire peut accueillir un ordinateur, des accessoires, etc.) | 1 unit |
| Ordinateur | Marque grand public | 1 unit |
| Données techniques | Manuel d'instruction, Liste de colisage, Certificat de conformité | 1 set |
| Logiciel de machine d'essai | Version chinoise/version anglaise (facultatif) | 1 set |
Fixation fixe :
 |
 |
 |
| Fixation de la résistance de la sangle de menton du casque | Fixation à boucle avec œillet de sécurité | Poignée de déchirure pour filet de sécurité |
 |
 |
|
| Poignée de déchirure pour attache de filet de sécurité | Plaque de compression (pour la résistance à la compression des échantillons ou l'étalonnage de l'équipement) |
Conception et R&D
La conception globale de la machine d'essai universelle comprend des éléments systémiques tels que la structure mécanique, le choix des capteurs, l'architecture du système de contrôle, le système électrique, les fonctions logicielles et l'apparence générale de la machine.

Hôte :
Les composants essentiels du châssis principal, tels que le cadre porteur de charge et les dispositifs de fixation pour outils, sont usinés avec précision au moyen de procédures telles que le centre d'usinage, le fraisage, le rabotage et le rectificage. Les pièces spéciales subissent un traitement de trempe et de revenu afin de garantir que les performances structurelles de chaque châssis principal répondent aux exigences de conception.

Traitement thermique des composants

Traitement des tôles :
Traitement de la tôle : Les pièces en tôle pour la machine d'essai sont fabriquées par des procédés de découpe au laser, de pliage, d'estampage, de soudage, de meulage et de revêtement par poudre.

Contrôle de qualité des pièces transformées :
La qualité de chaque composant affecte directement la performance de l'ensemble de la machine. Avant utilisation, chaque composant subit une série de procédures d'inspection de qualité. Généralement, on vérifie sa taille, sa tolérance, sa dureté, son traitement de surface, etc.

Assemblage de l'atelier :
Les composants du système central, le moteur d'entraînement, le mécanisme de transmission, les capteurs, les dispositifs de fixation pour outils, la tôle, etc., sont assemblés rigoureusement conformément aux procédures d'assemblage de l'entreprise, et les données correspondantes sont archivées pour faciliter leur consultation future.

Phase de débogage :
Effectuer divers essais standard, notamment l'exactitude de la charge, l'exactitude du déplacement, la stabilité de la force, la précision de contrôle et d'autres étalonnages connexes.

Inspection de machines et archivage de fichiers :
Inspection générale de l'équipement : inspection de propreté, inspection d'impact, inspection de prévention contre la rouille, inspection des étiquettes de sécurité, intégrité de la configuration, etc.
Archivage des fichiers : Une fois l'inspection générale de l'équipement terminée, enregistrez le numéro de l'équipement, les informations de configuration des outils et des dispositifs de fixation, les informations de configuration des capteurs, les paramètres d'équipement, etc. Les versions papier et électronique sont archivées pour faciliter la consultation future.
| Procédures d'inspection des usines | |||
| Numéro de série | Article | expliquer | « √ » ou « / » |
| 1 | Apparence du dispositif | La surface est propre, exempte de bosses et de rayures. | |
| 2 | Apparence du mainframe | Toute la surface de la machine est propre, la finition de peinture est exempte de rayures, et la poutre transversale présente une peinture écaillée. | |
| 3 | Étiquette d'équipement | Selon l'ordre (interdisant strictement toute contamination pendant le processus de collage) | |
| 4 | Autocollant avec le logo de l'entreprise hôte | Selon l'ordre (interdisant strictement toute contamination pendant le processus de collage) | |
| 5 | Autocollant avec le logo de l'entreprise de surveillance et de contrôle des ordinateurs | Selon l'ordre (interdisant strictement toute contamination pendant le processus de collage) | |
| 6 | Coussin en caoutchouc pour établi | Placé sur le mainframe | |
| 7 | Tampon en caoutchouc pour armoire de commande informatique | Placé à l'intérieur de l'armoire de commande et de mesure | |
| 8 | Étiquette de câble de données | Fils du moteur, fils du codeur, fils d'alimentation, fils des capteurs, fils des cartes de circuit imprimé, etc. | |
| 9 | Enroulement du câble de données | Les câbles de la carte de commande sont enchevêtrés avec les câbles RS232, et les câbles du moteur sont enchevêtrés avec les câbles du codeur. | |
| 10 | Connecteur de capteur de force | Chaque capteur de type S est équipé d'un connecteur. | |
| 11 | Spécification et quantité des broches | Modèle 20 kN : φ12, 3 pièces ; avec capteur de type S : φ12, 4 pièces | |
| 12 | Contrôle général des vis de fixation du panneau de la boîte | ||
| 13 | Inspection générale des vis de fixation de la boîte de distribution | ||
| 14 | Nettoyage à l'intérieur de l'armoire de distribution et de l'armoire informatique | Interdire strictement toute borne de connexion restante ou tout élément similaire. | |
| 15 | Configuration de l'ordinateur et des accessoires | Ordinateur, moniteur, clavier, souris, tapis de souris | |
| 16 | Apparence des accessoires informatiques | ||
| 17 | Vérification de la liste de colisage | ||
| 18 | Ci-joint, l'emballage. | Emballez correctement et protégez des rayures en surface. | |
| 19 | Emballage pour ordinateur | Propre et intact | |
| 20 | Emballage de grand ordinateur | Panneau de chargement et de déchargement sécurisés | |
| Inspecteur (Signature) : | |||
| Date : | |||
| Instructions de remplissage du formulaire : Cochez « √ » pour « Passe l'inspection », cochez « √ » pour « Passe l'inspection des accessoires » sur la liste de colisage ; laissez vide si aucun tel article n'existe, et soumettez-la à l'entrepôt pour classement après avoir effectué l'autocontrôle. | |||
Emballage et livraison

Application du produit

CHAMP D'APPLICATION

Aérospatiale
Fabrication d'automobiles
Fabrication mécanique
Composants électroniques
Industrie textile
Fils et câbles
CERTIFICATS
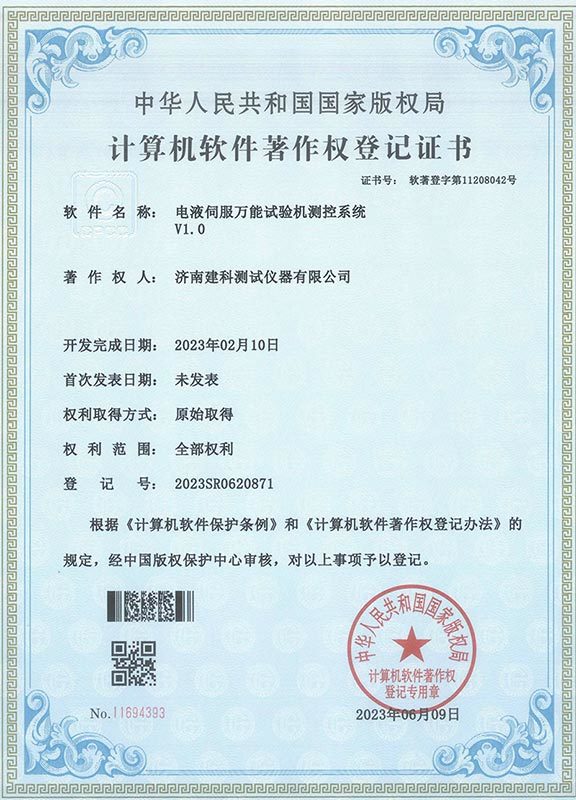
Certificat d'enregistrement du droit d'auteur sur logiciel informatique – Machine d'essai universelle à servocommande électrohydraulique – Système de mesure et de contrôle V1.0
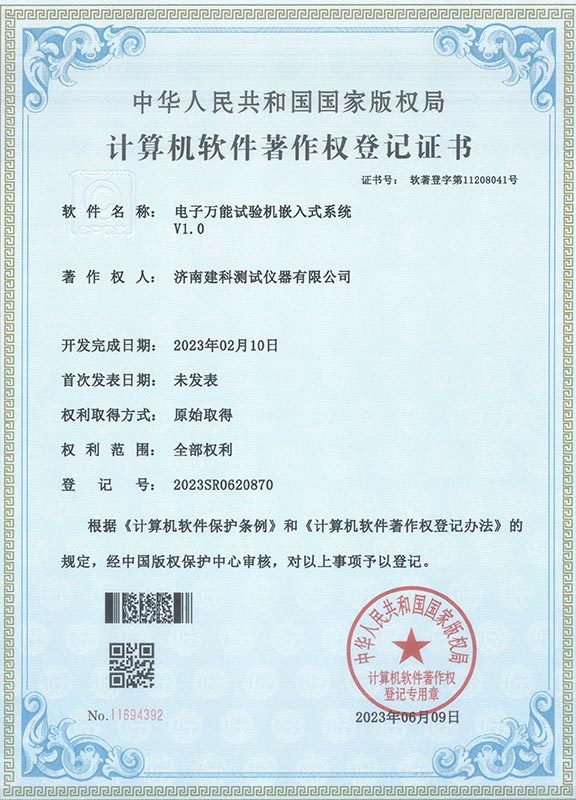
Certificat d'enregistrement du droit d'auteur sur logiciel informatique Machine d'essai universelle électronique Système embarqué V1.0
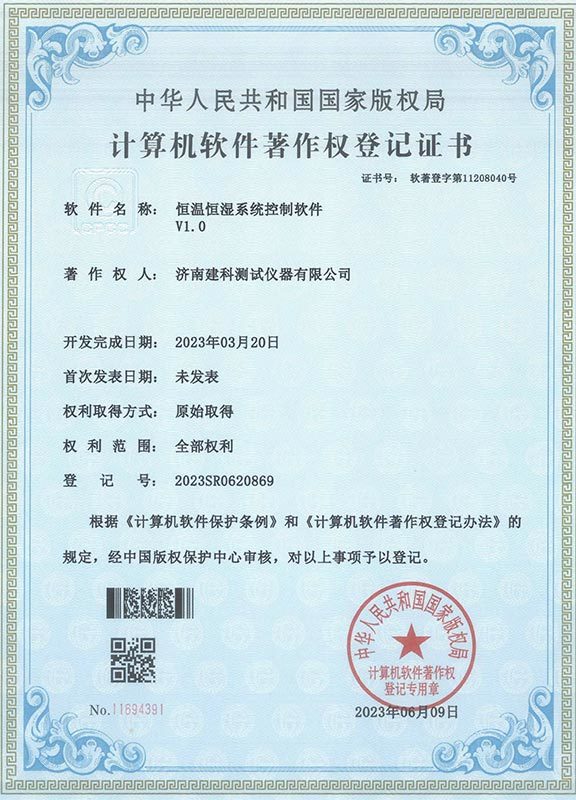
Certificat d'enregistrement du droit d'auteur du logiciel informatique : Logiciel de contrôle du système à température et humidité constantes V1.0
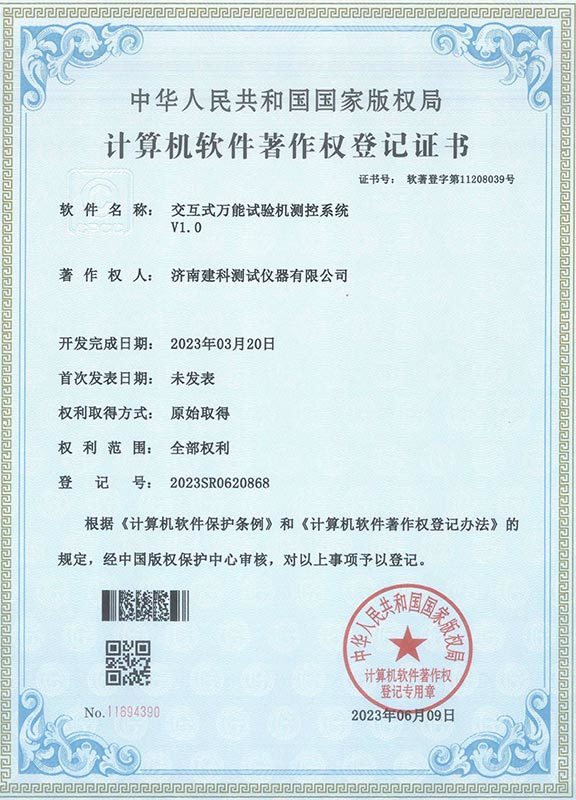
Certificat d'enregistrement du droit d'auteur du logiciel informatique pour le système de mesure et de contrôle de la machine d'essai universelle interactive V1.0
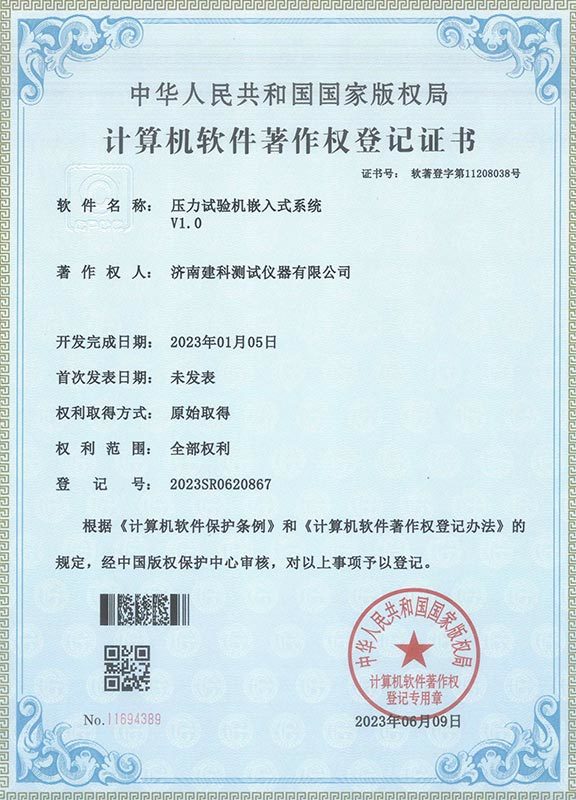
Certificat d'enregistrement du droit d'auteur sur logiciel informatique Machine d'essai de pression Système embarqué V1.0
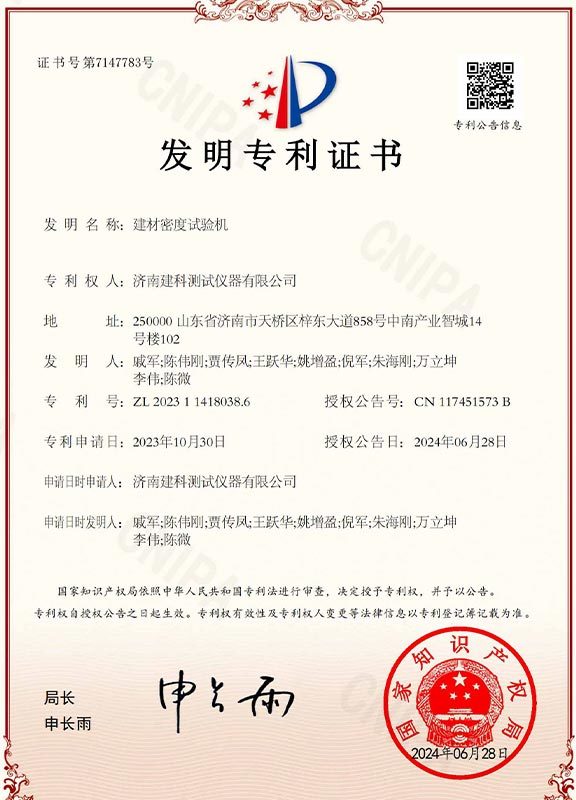
Certificat de brevet d'invention — Machine d'essai de densité des matériaux de construction
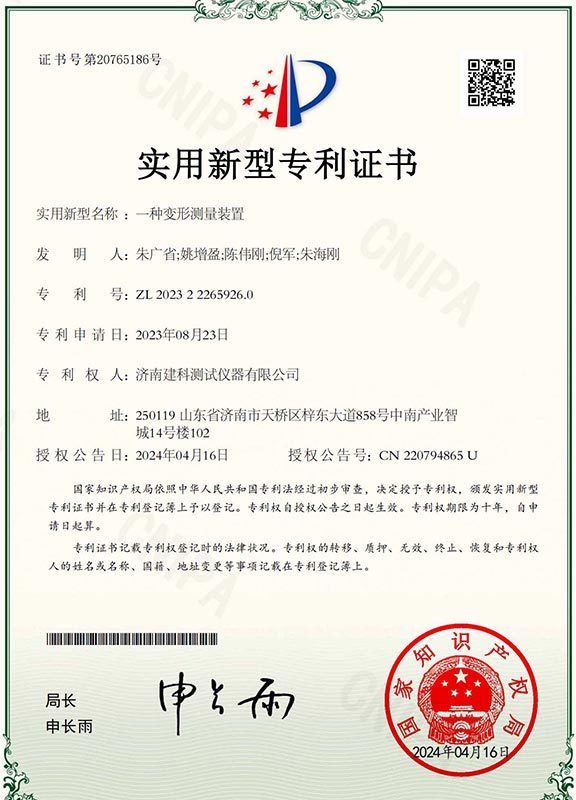
Certificat de brevet de modèle d'utilité : Un dispositif de mesure de déformation
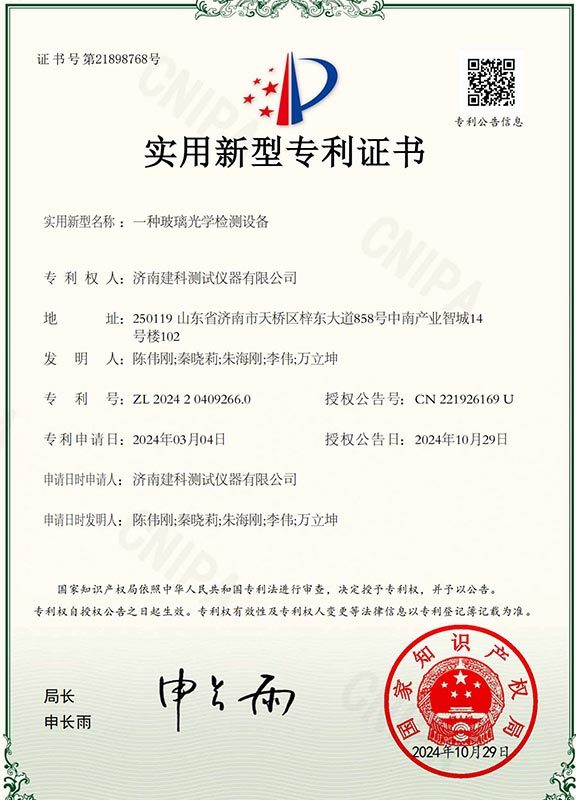
Certificat de brevet de modèle d'utilité : Un équipement d'inspection optique en verre
FAQ
Q : Le produit fait-il l'objet d'une inspection de qualité avant le chargement ?
Q : Puis-je aller visiter votre usine ?
Q : Dans combien de pays avez-vous déjà exporté ?
Q : Combien de temps dure votre délai de livraison ?
Q : Quelles informations sur le produit dois-je fournir ?
Q : Pouvons-nous obtenir quelques échantillons ? Y a-t-il des frais ?
PRODUITS ASSOCIÉS
OBTENEZ UN DEVIS GRATUIT
CONTACTEZ-NOUS
Ville industrielle intelligente de Zhongnan, 858 avenue Zidong, district de Tianqiao, ville de Jinan, province du Shandong
OBTENEZ UN DEVIS GRATUIT